
1. Problemy branży: Dlaczego tradycyjne szlifierki korbowe ograniczają wydajność fabryczną
Globalny popyt na precyzyjne części wałów mimośrodowych stale rośnie, zwłaszcza w sprężarkach HVAC, wałkach rozrządu pojazdów z nowymi źródłami energii oraz wałkach reduktorów robotów. Większość producentów boryka się z czterema głównymi wąskimi gardłami produkcyjnymi w przypadku starych szlifierek:
- Dryft dokładności po długim okresie eksploatacji:Standardowe prowadnice liniowe zużywają się szybko po 3-6 miesiącach ciągłej pracy. Odkształcenia termiczne spowodowane wysoką temperaturą szlifowania prowadzą do odchylenia tolerancji okrągłości od normy, dlatego konieczna jest częsta ręczna kompensacja co 2 godziny.
- Wielokrotne zaciskanie powoduje wysoki wskaźnik odrzutów:Tradycyjne szlifierki szlifują tylko jedną mimośrodową średnicę zewnętrzną na mocowanie. Wielokrotny demontaż i zaciskanie powodują kumulację błędów pozycjonowania, a wskaźnik braków utrzymuje się na poziomie 8–12%.
- Niska efektywność produkcji, ograniczona wydajność:Oddzielne procedury szlifowania zgrubnego i wykończeniowego wydłużają czas cyklu obróbki pojedynczego elementu, uniemożliwiając obsługę dużych zamówień na produkty z branży samochodowej i chłodniczej.
- Ukryte ryzyko kolizji i wysokie koszty utrzymania:Brak detekcji szczeliny powietrznej w czasie rzeczywistym często prowadzi do kolizji tarczy szlifierskiej z przedmiotem obrabianym, co skutkuje kosztowną naprawą wrzeciona i zatrzymaniem produkcji.
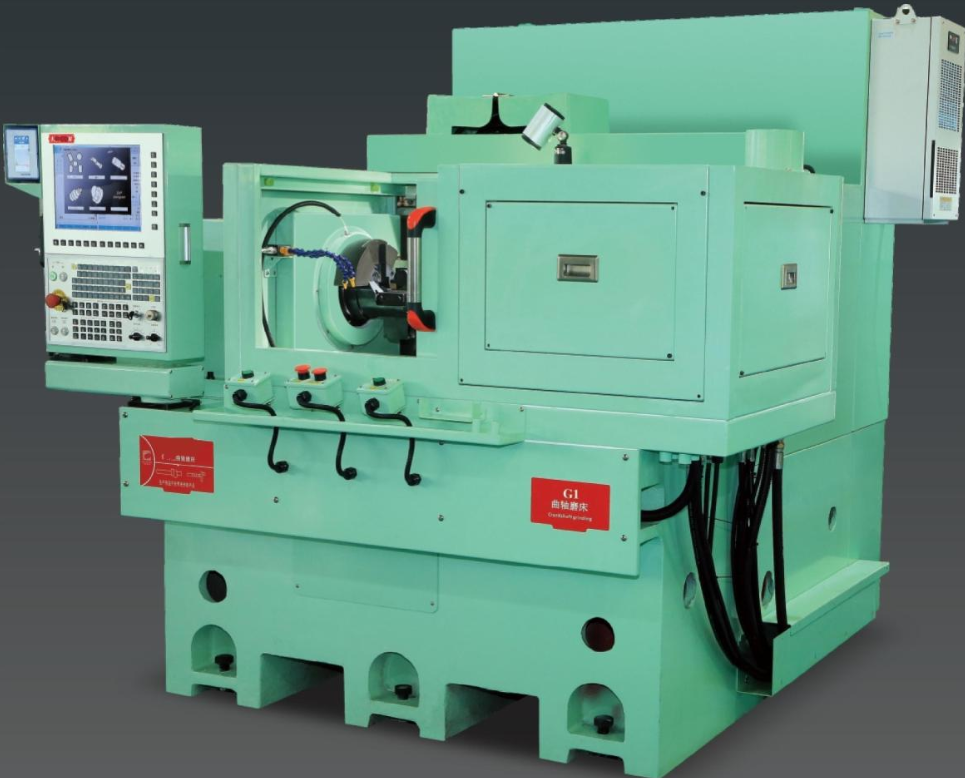
- W obliczu tych problemów, z którymi boryka się cała branża, zespół badawczo-rozwojowy Yuhen spędził 2 lata na optymalizacji szlifierki wału korbowego G1. Model ten, łączący symulację wielofizyczną metodą elementów skończonych i projekt pełnej przekładni hydrostatycznej, rozwiązuje wszystkie powyższe problemy związane z obróbką wałów mimośrodowych.
2. Projektowanie konstrukcji całej maszyny i analiza optymalizacji metodą elementów skończonych
2.1 Rama łóżka z żeliwa o wysokiej sztywności
Wszystkie elementy podstawy, kolumny i suwaka wykonane są z wysokiej jakości, gęstego żeliwa spiekanego. Po ponad 6-miesięcznym procesie sztucznego starzenia, łoże nie ulega odkształceniom pod wpływem ciągłego, intensywnego szlifowania przez 24 godziny. Pochylona konstrukcja odpływu oleju na łożu zapobiega gromadzeniu się płynu obróbkowego, eliminuje wycieki oleju oraz ułatwia codzienne czyszczenie i konserwację.
2.2 Weryfikacja symulacji pola wielofizycznego przed produkcją masową
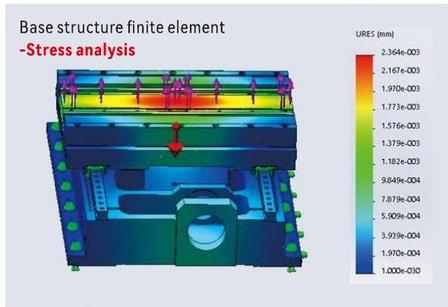
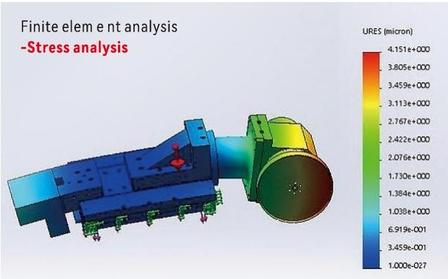
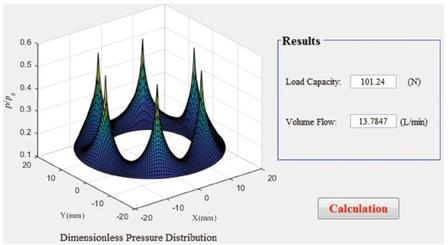
Przed formalną produkcją każdy kluczowy komponent G1 przechodzi analizę naprężeń statycznych metodą elementów skończonych, test częstotliwości rezonansowej i symulację sprzężenia termicznego płynu:
- Test wytrzymałości statycznej:Maksymalna deformacja kontrolowana na poziomie mikronów przy pełnym obciążeniu szlifierskim
- Analiza rezonansowa:Unikaj nakładania się częstotliwości roboczej z prędkością obrotową wrzeciona, wyeliminuj drgania przy dużej prędkości
- Symulacja ciśnienia hydrostatycznego filmu olejowego:Zoptymalizuj układ komory olejowej, aby uzyskać równomierną nośność
2.3 Główna zaleta: w pełni hydrostatyczny system szyn prowadzących
Prowadnica hydrostatyczna stanowi główną przewagę konkurencyjną szlifierek Yuhen serii ósmej, odróżniającą je od zwykłych prowadnic liniowych konkurencji.
- Tworzywo:Podstawa kompozytowa po azotowaniu + obróbce kriogenicznej, bardzo wysoka sztywność, odporność na korozję
- Zasada działania:Czyste tarcie płynne pomiędzy powierzchniami prowadzącymi, brak bezpośredniego kontaktu z metalem, brak zużycia nawet po dziesięcioleciach eksploatacji
- Wskaźnik precyzji:Prostoliniowość mniejsza niż 0,1μm / 500mm
- Stabilność termiczna:Wbudowany kanał chłodzący na korpusie prowadzącym, kontroluje wzrost temperatury w zakresie ±0,5°C podczas wielogodzinnego szlifowania
- Żywotność:Nieograniczona teoretyczna żywotność, prawie zerowe koszty konserwacji prowadnicy
3. W pełni zamknięty układ sterowania precyzyjnego i parametry dokładności rdzenia
3.1 Wysokoprecyzyjna linijka kratowa z pełnym sprzężeniem zwrotnym
G1 standardowo wyposażony jest w importowaną kratownicę o wysokiej rozdzielczości, co umożliwia pełną kontrolę pętli zamkniętej układu posuwu osi X, bez pośrednich błędów transmisji.
Każdy ruch posuwowy ściernicy jest mierzony w czasie rzeczywistym za pomocą kratki, system CNC automatycznie kompensuje niewielkie odchylenia wymiarowe, zapewniając spójny rozmiar tysięcy elementów obrabianych w jednej partii.
3.2 System antykolizyjny Marposs i wykrywanie szczeliny powietrznej online
Ten zintegrowany moduł bezpieczeństwa i pomiarów jest standardową konfiguracją dla G1, posiada dwie podstawowe funkcje:
- Monitorowanie oczyszczania powietrza w czasie rzeczywistym:Wykrywa odległość między tarczą szlifierską a przedmiotem obrabianym w czasie rzeczywistym, wysyła wczesny alarm ostrzegawczy, gdy szczelina jest zbyt mała, zapobiegając sztywnym kolizjom.
- Automatyczna kalibracja średnicy tarczy szlifierskiej:System dynamicznie rejestruje rzeczywisty rozmiar koła, automatycznie dostosowuje skok posuwu po obciągnięciu koła, nie wymaga ręcznego wprowadzania parametrów.
3.3 Inteligentny interfejs człowiek-maszyna CNC
Graficzny system operacyjny oparty na systemie Windows, dwie wygodne funkcje dla operatorów fabryk:
- Edycja online krzywej konturu wału mimośrodowego
- Bezpośredni import rysunków, automatyczne generowanie kompletnego programu szlifowania: brak konieczności skomplikowanego programowania ręcznego w kodach G, skrócenie cyklu szkolenia operatora z 1 miesiąca do 3 dni.
4. Zintegrowana funkcja szlifowania wielo-mimośrodowego z jednym zaciskiem
4.1 Unikalna logika przetwarzania dla mimośrodowych elementów obrabianych
Większość dostępnych na rynku szlifierek do wałów korbowych umożliwia szlifowanie tylko jednego mimośrodu po zamocowaniu. Model G1 umożliwia jednorazowe zamocowanie, co pozwala na szlifowanie 2 lub więcej mimośrodów na zewnętrznych średnicach:
- Mocowanie przedmiotu obrabianego za pomocą dwóch kłów lub uchwytu hydraulicznego
- Silnik momentu obrotowego osi C napędza obrabiany przedmiot, aby obracał się ze zmienną prędkością
- Silnik liniowy osi X, szybki posuw, połączenie współrzędnych z osią C w celu śledzenia mimośrodowego konturu
- Pełne szlifowanie zgrubne, półwykańczające i wykończeniowe bez konieczności ponownego zaciskania
4.2 Porównanie danych dotyczących wydajności i plonów
4.2 Dopasowanie wrzeciona w celu uzyskania dużej siły szlifowania
Wrzeciono ściernicy wykorzystuje konstrukcję montażową zoptymalizowaną metodą elementów skończonych, co zwiększa sztywność podczas usuwania dużych ilości materiału. Wytrzymuje duże siły skrawania podczas obróbki zgrubnej odkuwek i odlewanych półfabrykatów wałów korbowych, bez śladów drgań na powierzchni obrabianego przedmiotu.
5. Projekt zgodny z automatyzacją, dopasowanie do bezzałogowej linii produkcyjnej
5.1 Zarezerwowany standardowy interfejs połączenia robota
G1 zapewnia kompletny interfejs sygnałowy dla 6-osiowego ramienia robota i manipulatora kratownicowego, umożliwiając w pełni automatyczne ładowanie/rozładowywanie bez konieczności modyfikacji maszyny:
- Automatyczne podawanie przedmiotu obrabianego
- Automatyczne zaciskanie i centrowanie
- Wykrywanie rozmiaru średnicy zewnętrznej online
- Automatyczne obciąganie i kompensacja ściernicy
- Sortowanie gotowych produktów i układanie pustych elementów
5.2 Opcjonalne moduły automatyki pomocniczej
Klienci mogą wybierać moduły pomocnicze zgodnie z układem warsztatu:
- Wielostopniowy system filtracji płynu szlifierskiego o stałej temperaturze: Dokładność filtra 0,01 mm, utrzymuje stabilną chropowatość powierzchni przedmiotu obrabianego
- Kolektor mgły olejowej: Opcjonalnie pełna osłona z blachy, czyste środowisko warsztatu, odpowiednia klimatyzacja i precyzyjny warsztat
- Automatyczna stacja czyszczenia przedmiotu obrabianego: Usuń pozostałości po szlifowaniu przed pomiarem offline
5.3 Tryb zarządzania wieloma maszynami przez jednego użytkownika
Po dopasowaniu jednostki robota, jeden operator może obsługiwać jednocześnie 3-6 zestawów szlifierek G1. Koszty pracy niższe o 70% w porównaniu z trybem podawania ręcznego, co idealnie sprawdza się w fabrykach w Europie i Azji Południowo-Wschodniej, gdzie koszty pracy są wysokie.
6. Szerokie zastosowanie w przemyśle i typowe przedmioty obrabiane
6.1 Główne zastosowanie w przemyśle 1: Sprężarki chłodnicze i klimatyzacyjne
Główne części przetwarzające:Wał korbowy sprężarki, wał mimośrodowy do lodówki, sprężarka rotacyjna klimatyzatora
Wymagania dotyczące przetwarzania:Okrągłość ≤1,5μm, wielkość partii 5000-50000 szt. miesięcznie
Zaleta branży:Stabilna precyzja G1 rozwiązuje problem hałasu sprężarki spowodowanego mimośrodowymi odchyleniami wymiarów wału.
6.2 Główna aplikacja Przemysł 2: Nowe źródła energii w motoryzacji
Główne części przetwarzające:Wałek rozrządu silnika, mimośrodowy wał napędowy, wałek pośredni silnika nowej energii
Wymagania dotyczące przetwarzania:Wysoka odporność na zmęczenie, równomierne wykończenie powierzchni zapewniające długą żywotność części samochodowych
6.3 Rozszerzone pola zastosowań high-end
- Sprzęt lotniczy i kosmiczny: Mały, specjalny mimośrodowy wał precyzyjny
- Urządzenia medyczne: Mikroelementy mimośrodowe do implantów
- Elementy hydrauliczne i pneumatyczne: Wał mimośrodowy zaworu hydraulicznego
- Reduktor robota: wał mimośrodowy o wysokiej precyzji wyjściowej
6.4 Norma jakości obróbki przedmiotu obrabianego
Po szlifowaniu maszyną G1:
- Okrągłość: ≤1,5μm
- Współosiowość: ≤2,5μm
- Chropowatość powierzchni: Ra ≤0,25μm
7. Pełna ochrona bezpieczeństwa maszyny i długotrwała, stabilna praca
7.1 Wielowarstwowy mechanizm ochrony bezpieczeństwa
- System alarmowy zapobiegający kolizjom z przerwą powietrzną
- Przycisk zatrzymania awaryjnego + zabezpieczenie blokady drzwi bezpieczeństwa
- Automatyczne wyłączenie w przypadku niskiego ciśnienia oleju wrzeciona (funkcja wyłączna dla wrzeciona hydrostatycznego)
- Urządzenie wyłączające się automatycznie w przypadku przeciążenia i przegrzania
7.2 Projekt o niskich kosztach utrzymania
- Przelotka hydrostatyczna, brak zużycia, brak konieczności regularnej wymiany przelotki
- Układ chłodzenia obiegowego wydłuża żywotność wrzeciona, cykl konserwacji wrzeciona wynosi ponad 3 lata
- Podzielony zbiornik filtracji płynu szlifierskiego, łatwy demontaż i czyszczenie, redukcja przestojów
7.3 Standard kontroli jakości przed dostawą
Każda szlifierka G1 jest poddawana 72-godzinnemu testowi ciągłej pracy pod pełnym obciążeniem przed dostawą do fabryki:
- Ciągły test szlifowania wału mimośrodowego
- Precyzyjne, powtarzane wykrywanie co 4 godziny
- Pełny test funkcji łączenia automatyki
- Kontrola systemu bezpieczeństwa Dopiero gdy wszystkie wskaźniki precyzji zachowają stabilność, maszynę można zapakować i dostarczyć klientom.
8. Współpraca i informacje kontaktowe, zakończenie wezwania do działania
8.1 Dlaczego warto wybrać Beijing Yuhen Machinery jako dostawcę maszyn szlifierskich
- Kompletna linia produktów szlifierek serii ósmej:Szlifierka bezkłowa / walcowa / złożona / do płytek / pionowa / do wału korbowego / wałka rozrządu / do gwintów, kompleksowy dostawca sprzętu do szlifowania
- Niezależne oprogramowanie do symulacji płynów badawczo-rozwojowych, samodzielnie opracowany system sterowania CNC, niezależna od głównej technologii własność intelektualna
- Usługa dostosowana do potrzeb:Niestandardowa szlifierka, w pełni automatyczna linia produkcyjna zaprojektowana na podstawie rysunku przedmiotu obrabianego
- Globalny serwis posprzedażowy:Wideoprzewodniki dla inżynierów z zagranicy, szybka dostawa części zamiennych
- Bezpłatna usługa:Symulacja procesu obróbki przedmiotu obrabianego, bezpłatny test szlifowania próbnego, profesjonalna oferta techniczna
Dane kontaktowe
Nazwa firmy:Beijing Yuhen Machinery Co., Ltd.
Adres:1809, 15. piętro, budynek 1, nr B12, ulica Zhongguancun South, dzielnica Haidian, Pekin
Osoba kontaktowa:Bluszcz
WhatsApp: +86-189-2559-3414
Tel. / WeChat: +86-189-2559-7030
E-mail: Sales5@yuhenmachine.com
Wezwanie do działania
Jeśli w Państwa fabryce występuje problem niskiej wydajności i niestabilnej precyzji obróbki wałów korbowych/mimośrodowych, prosimy o przesłanie rysunków technicznych obrabianych elementów, zapotrzebowania na partię oraz układu warsztatu na nasz adres e-mail.starsze szlifowanieInżynier odpowie w ciągu 24 godzin roboczych, przedstawiając spersonalizowane rozwiązanie i wycenę. Oferujemy również inspekcję na miejscu w fabryce i testy działania maszyn dla klientów z całego świata.
Czas publikacji: 12 sierpnia 2026 r.

